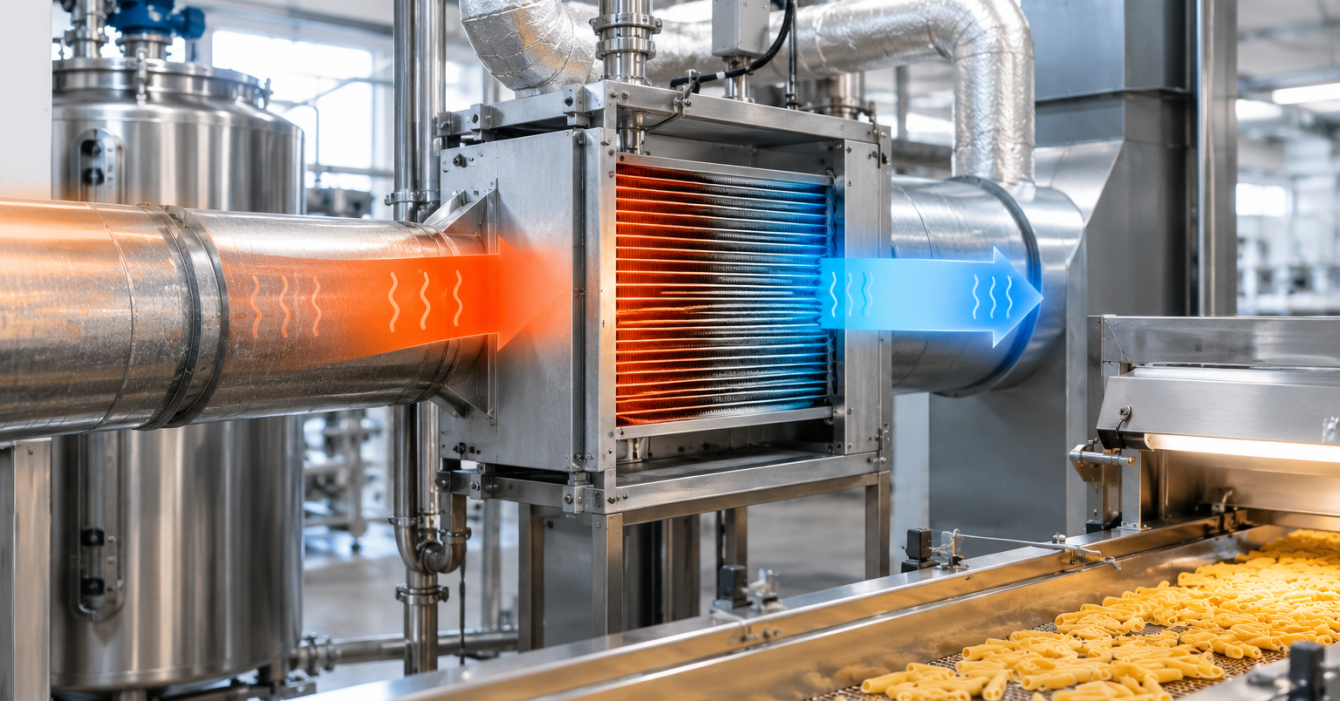
На большинстве пищевых предприятий значительная часть энергии, закупленной в виде газа и электроэнергии, уходит наружу в виде тепла: в канализацию вместе с горячей водой, в атмосферу через конденсаторы холодильных машин и компрессоров, в дымоход вместе с дымовыми газами котельной. Рекуперация позволяет вернуть часть этого тепла обратно в технологический процесс.
Точная сумма экономии зависит от конкретного предприятия, но принцип прост: чем больше часов в год работает оборудование и чем выше разница температур, тем быстрее окупается рекуперация. Самая короткая окупаемость обычно достигается там, где тепло уже есть, а потребитель находится рядом: регенерация в пастеризаторе, утилизация тепла воздушных компрессоров, предварительный нагрев воды для мойки.
Куда на самом деле уходит тепло: карта потерь
Прежде чем покупать оборудование, стоит понять, где именно предприятие теряет энергию. Типичная «карта потерь» пищевого завода выглядит следующим образом:
- Технологические линии: продукт сначала нагревают для пастеризации или стерилизации, а затем охлаждают. Если между этими этапами нет теплообмена, предприятие платит дважды: за нагрев и за охлаждение.
- Мойка CIP: горячие моющие растворы и ополаскивающая вода с температурой 60–85 °C после использования уходят в дренаж.
- Холодильные машины: всё тепло, отведённое от продукта и холодильных камер, а также тепло, выделяемое компрессорами, сбрасывается через конденсаторы в атмосферу.
- Воздушные компрессоры: практически вся потребляемая ими электроэнергия превращается в тепло, которое обычно просто выбрасывается из компрессорной.
- Котельная: дымовые газы с температурой 150–250 °C уносят часть энергии топлива.
- Автоклавы и стерилизаторы: горячая вода и конденсат после завершения цикла охлаждения.
Когда такая карта перед глазами, становится очевидно главное: на заводе одновременно существуют «источники» избыточного тепла и «потребители», которые закупают тепло от котельной. Рекуперация просто соединяет их.
5 источников тепла, которые стоит проверить в первую очередь
- Регенерация в пастеризаторах и стерилизаторах. Горячий продукт после выдержки отдаёт тепло холодному продукту, поступающему на обработку. Современные пластинчатые пастеризационные установки оснащаются секцией регенерации, которая возвращает до 90–95% тепла. Однако на практике её эффективность часто ниже из-за загрязнения пластин, уплотнений, потерявших эластичность, или устаревшей конструкции. Модернизация секции регенерации — один из проектов с наиболее быстрой окупаемостью.
- Тепло воздушных компрессоров. Большая часть электроэнергии, потребляемой винтовым компрессором, превращается в тепло масла и сжатого воздуха. С помощью встроенного или внешнего теплообменника это тепло можно использовать для нагрева воды до 60–70 °C — для мойки, бытовых нужд и подпитки котла.
- Тепло холодильных машин. Пароохладитель (десуперхитер), установленный после компрессора, позволяет получать воду с температурой 50–60 °C за счёт части тепла конденсации. Для получения больших объёмов низкопотенциального тепла применяют тепловые насосы, которые повышают его температуру до необходимого уровня.
- Сбросная вода и растворы CIP. Теплообменник «сбросная вода — свежая вода» нагревает поступающую холодную воду за счёт тепла стоков. Важно учитывать, что для стоков, содержащих частицы продукта, нужны трубчатые или ширококанальные теплообменники, а не стандартные пластинчатые.
- Котельная и когенерация. Экономайзер на дымовых газах котла подогревает питательную воду и повышает КПД котла на несколько процентных пунктов. Для предприятий, установивших собственные газопоршневые генераторы для резервного электроснабжения, отдельный потенциал представляет утилизация тепла охлаждающей жидкости и выхлопных газов: количество получаемой тепловой энергии там примерно сопоставимо с вырабатываемой электрической энергией.
Расчёт на примере: сколько это в цифрах
Тепловую мощность, которую можно вернуть, рассчитывают по базовой формуле:
где m — массовый расход жидкости, кг/с; cp — удельная теплоёмкость, кДж/(кг·К); ΔT — разница температур, К. Годовое количество возвращённой энергии рассчитывается как Q, умноженное на количество часов работы в год.
Пример 1. Пастеризатор молока. Производительность — 10 000 л/ч (около 10 300 кг/ч, или 2,86 кг/с). Молоко нагревают с 4 до 74 °C, удельная теплоёмкость составляет около 3,9 кДж/(кг·К).
Полная потребность в нагреве без регенерации: 2,86 × 3,9 × 70 ≈ 780 кВт. Столько же тепла необходимо отвести при последующем охлаждении до 4 °C.
- При регенерации 80% на дополнительный нагрев требуется около 156 кВт.
- При регенерации 90% — около 78 кВт.
Разница между старой и модернизированной секциями составляет 78 кВт тепловой мощности. При работе 4800 часов в год (16 часов × 300 дней) это около 375 000 кВт·ч тепла. В пересчёте на природный газ (около 9,3 кВт·ч на 1 м³ при КПД котла 90%) — приблизительно 45 000 м³ в год. Дополнительно на те же 78 кВт снижается нагрузка на холодильную машину, а следовательно, и потребление электроэнергии.
Пример 2. Винтовой компрессор. Компрессор мощностью 75 кВт работает 6000 часов в год. Если утилизировать 70% его мощности в виде горячей воды, получится около 52 кВт, или 315 000 кВт·ч тепла в год. Это эквивалентно примерно 37 000 м³ природного газа.
Чтобы перевести эти цифры в денежное выражение, умножьте сэкономленные кВт·ч или м³ на актуальный тариф вашего предприятия.
Окупаемость: как рассчитать для своего завода
Простой срок окупаемости рассчитывается по формуле:
где CAPEX — стоимость оборудования и монтажа; E(year) — объём сэкономленной энергии за год; P — цена единицы энергии; OPEX — дополнительные расходы на обслуживание рекуперационной системы.
На срок окупаемости больше всего влияют три фактора:
- Количество часов работы. Линия, работающая в две-три смены, обеспечивает окупаемость рекуператора в несколько раз быстрее, чем сезонное производство.
- Синхронность источника и потребителя. Если компрессор выделяет тепло днём, а потребность в горячей воде возникает ночью, потребуется буферный бак, что увеличит стоимость проекта.
- Расстояние. Чем ближе источник тепла к потребителю, тем меньше затрат на трубопроводы и теплоизоляцию и тем ниже тепловые потери.
Что может пойти не так: ограничения рекуперации
Рекуперация на пищевом производстве имеет технологические и санитарные ограничения, которые необходимо учитывать ещё на этапе проектирования.
- Гигиена и безопасность продукта. Если по одну сторону теплообменника находится продукт, а по другую — техническая вода или стоки, давление на стороне продукта должно быть выше. Тогда при микропротечке загрязнённая среда не попадёт в продукт. В критических случаях применяют теплообменники с двойной стенкой.
- Загрязнение поверхностей. Отложения белка, жира и накипи снижают эффективность теплообмена. Теплообменник должен быть доступен для CIP-мойки и осмотра.
- Температурный уровень. Тепло с температурой 30–40 °C сложно использовать напрямую. Его применяют для предварительного нагрева или повышают температуру с помощью теплового насоса.
- Влияние на процесс. Изменение температурного профиля не должно нарушать режим пастеризации, время выдержки и требования HACCP.
Чек-лист: с чего начать
- Соберите данные о потреблении газа, электроэнергии и горячей воды за последние 12 месяцев, по возможности с разбивкой по производственным цехам.
- Составьте список источников тепла: пастеризаторы, стерилизаторы, CIP-мойка, компрессоры, холодильные машины, котельная, генераторы. Для каждого укажите температуру, расход и количество часов работы.
- Составьте список потребителей тепла: подготовка воды для мойки, нагрев продукта, отопление, бытовое горячее водоснабжение.
- Сопоставьте пары «источник — потребитель» с близкими температурными уровнями и графиками работы.
- Для каждой пары оцените потенциал по формуле Q = m · cp · ΔT и рассчитайте годовую экономию.
- Проверьте состояние существующих секций регенерации: перепады температур и давления, состояние пластин и уплотнений.
- Расставьте проекты по срокам окупаемости и начните с тех, где они минимальны.
Рекуперация тепла не требует революционных изменений на заводе. Чаще всего всё начинается с модернизации существующего пастеризатора, установки теплообменника для сбросной воды после мойки или утилизации тепла компрессоров. Каждый из этих проектов можно предварительно рассчитать на основе реальных данных предприятия: температур, расходов и количества часов работы.
Инженеры Steiner помогают подобрать пластинчатые, трубчатые и скребковые теплообменники для конкретного продукта, оценить состояние секций регенерации и модернизировать технологические линии с учётом санитарных требований.


