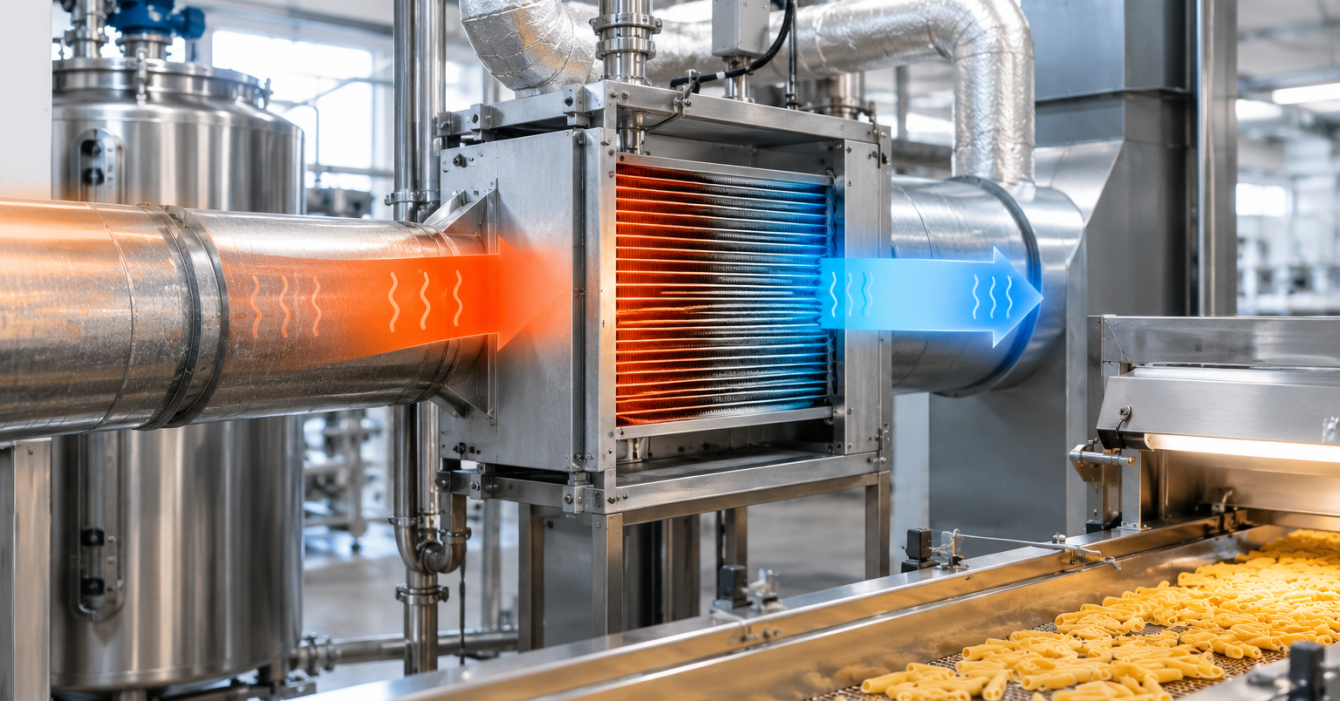
На більшості харчових підприємств значна частина енергії, купленої у вигляді газу та електрики, виходить назовні як тепло: у каналізацію з гарячою водою, у повітря з конденсаторів холодильних машин і компресорів, у трубу з димовими газами котельні. Рекуперація повертає частину цього тепла в процес.
Точна сума економії залежить від підприємства, але логіка проста: що більше годин на рік працює обладнання і що вища різниця температур, то швидше окупається рекуперація. Найкоротша окупність зазвичай там, де тепло вже є, а споживач поруч: регенерація в пастеризаторі, утилізація тепла повітряних компресорів, попередній нагрів води для мийки.
Куди насправді йде тепло: карта втрат
Перед тим як купувати обладнання, варто зрозуміти, де саме підприємство втрачає енергію. Типова «карта втрат» харчового заводу виглядає так:
- Технологічні лінії: продукт спочатку нагрівають для пастеризації чи стерилізації, а потім охолоджують. Якщо між цими етапами немає теплообміну, підприємство платить двічі: за нагрів і за охолодження.
- Мийка CIP: гарячі мийні розчини та ополіскувальна вода з температурою 60–85 °C після використання йдуть у дренаж.
- Холодильні машини: усе тепло, забране з продукту й камер, плюс робота компресорів, скидається через конденсатори в атмосферу.
- Повітряні компресори: практично вся спожита ними електроенергія перетворюється на тепло, яке зазвичай просто видувається з компресорної.
- Котельня: димові гази з температурою 150–250 °C виносять частину енергії палива.
- Автоклави та стерилізатори: гаряча вода й конденсат після циклу охолодження.
Коли ця карта перед очима, стає видно головне: на заводі одночасно існують «джерела» зайвого тепла і «споживачі», які купують тепло з котельні. Рекуперація просто з’єднує їх.
5 джерел тепла, які варто перевірити насамперед
- Регенерація в пастеризаторах і стерилізаторах. Гарячий продукт після витримки віддає тепло холодному продукту, що надходить. Сучасні пластинчасті пастеризаційні установки мають секцію регенерації, яка повертає до 90–95% тепла. Але на практиці її ефективність часто нижча через забруднення пластин, ущільнення, що злежалися, або застарілу конструкцію. Модернізація секції регенерації — один із найшвидше окупних проєктів.
- Тепло повітряних компресорів. Більша частина електроенергії, яку споживає гвинтовий компресор, перетворюється на тепло мастила та стисненого повітря. Через вбудований або зовнішній теплообмінник це тепло можна використати для нагріву води до 60–70 °C — для мийки, побутових потреб, підживлення котла.
- Тепло холодильних машин. Пароохолоджувач (десуперхітер) після компресора дозволяє отримувати воду 50–60 °C з частини тепла конденсації. Для більших обсягів тепла низької температури застосовують теплові насоси, які піднімають температуру до потрібного рівня.
- Скидна вода та розчини CIP. Теплообмінник «скид — свіжа вода» підігріває холодну воду, що надходить, теплом стоків. Важливо: для стоків з частинками продукту потрібні трубчасті або ширококанальні теплообмінники, а не стандартні пластинчасті.
- Котельня та когенерація. Економайзер на димових газах котла підігріває живильну воду і підвищує ККД котла на кілька відсотків. Для підприємств, які встановили власні газопоршневі генератори для резервного живлення, окремий потенціал — утилізація тепла охолоджувальної рідини та вихлопних газів: теплової енергії там приблизно стільки ж, скільки електричної.
Розрахунок на прикладі: скільки це в цифрах
Теплова потужність, яку можна повернути, розраховується за базовою формулою:
де m — масова витрата рідини, кг/с; cp — питома теплоємність, кДж/(кг·К); ΔT — різниця температур, К. Річна енергія — це Q, помножене на кількість годин роботи на рік.
Приклад 1. Пастеризатор молока. Продуктивність 10 000 л/год (близько 10 300 кг/год, або 2,86 кг/с). Молоко нагрівають з 4 до 74 °C, теплоємність близько 3,9 кДж/(кг·К).
Повна потреба в нагріві без регенерації: 2,86 × 3,9 × 70 ≈ 780 кВт. Стільки ж потрібно зняти при охолодженні назад до 4 °C.
- При регенерації 80% на догрів потрібно близько 156 кВт.
- При регенерації 90% — близько 78 кВт.
Різниця між старою та модернізованою секцією — 78 кВт теплової потужності. При роботі 4800 год на рік (16 год × 300 днів) це близько 375 000 кВт·год тепла. У перерахунку на природний газ (близько 9,3 кВт·год у 1 м³, ККД котла 90%) — приблизно 45 000 м³ на рік. Додатково на ті самі 78 кВт зменшується навантаження на холодильну машину, а отже, і споживання електроенергії.
Приклад 2. Гвинтовий компресор. Компресор 75 кВт працює 6000 год на рік. Якщо утилізувати 70% його потужності у вигляді гарячої води, отримуємо близько 52 кВт або 315 000 кВт·год тепла на рік, що еквівалентно приблизно 37 000 м³ газу.
Щоб перевести ці цифри в гроші, помножте зекономлені кВт·год або м³ на актуальний тариф вашого підприємства.
Окупність: як порахувати для свого заводу
Простий термін окупності розраховується так:
де CAPEX — вартість обладнання та монтажу; E(year) — зекономлена енергія за рік; P — ціна одиниці енергії; OPEX — додаткові витрати на обслуговування рекуператора.
На окупність найбільше впливають три фактори:
- Години роботи. Лінія, що працює у дві-три зміни, окупає рекуператор у рази швидше, ніж сезонна.
- Синхронність джерела і споживача. Тепло компресора вдень, а потреба в гарячій воді вночі — потрібен буферний бак, і проєкт дорожчає.
- Відстань. Що ближче джерело до споживача, то менше трубопроводів, теплоізоляції та втрат.
Що може піти не так: обмеження рекуперації
Рекуперація на харчовому виробництві має свої технологічні та санітарні обмеження, які треба врахувати ще на етапі проєкту.
- Гігієна та безпека продукту. Якщо по одну сторону теплообмінника продукт, а по іншу — технічна вода чи стоки, на боці продукту має бути вищий тиск. Тоді у разі мікропротікання продукт не забрудниться. У критичних випадках застосовують теплообмінники з подвійною стінкою.
- Забруднення поверхонь. Відкладення білка, жиру, накипу знижують ефективність теплообміну. Теплообмінник має бути доступним для мийки CIP та огляду.
- Температурний рівень. Тепло 30–40 °C важко застосувати напряму. Його використовують для попереднього нагріву або піднімають тепловим насосом.
- Вплив на процес. Зміна температурного профілю не повинна порушити режим пастеризації, час витримки та вимоги HACCP.
Чек-лист: з чого почати
- Зберіть дані про споживання газу, електрики та гарячої води за останні 12 місяців, по можливості з розбивкою по цехах.
- Складіть список джерел тепла: пастеризатори, стерилізатори, CIP, компресори, холодильні машини, котельня, генератори. Для кожного запишіть температуру, витрату та години роботи.
- Складіть список споживачів тепла: підготовка води для мийки, нагрів продукту, опалення, побутова гаряча вода.
- З’єднайте пари «джерело — споживач» з близькими температурами та графіком роботи.
- Для кожної пари оцініть потенціал за формулою Q = m · cp · ΔT і річну економію.
- Перевірте стан наявних секцій регенерації: перепади температур і тиску, стан пластин та ущільнень.
- Розставте проєкти за окупністю і почніть із тих, де вона найкоротша.
Рекуперація тепла не потребує революції на заводі. Найчастіше вона починається з модернізації наявного пастеризатора, теплообмінника для скидної води мийки або утилізації тепла компресорів. Кожен із цих проєктів можна порахувати заздалегідь, використовуючи реальні дані підприємства: температури, витрати та години роботи.
Інженери Steiner допомагають підібрати пластинчасті, трубчасті та скребкові теплообмінники під конкретний продукт, оцінити стан секцій регенерації та модернізувати технологічні лінії з урахуванням санітарних вимог.


