У харчовій та фармацевтичній промисловості чистота обладнання — це не питання охайності, а питання безпеки продукту. Мікробіологічне забруднення, що виникає через недостатньо якісне миття технологічних ліній, здатне звести нанівець роботу цілого підприємства: від зіпсованої партії продукції до відкликання товару з ринку. Саме тому CIP-миття (Cleaning In Place, або миття без розбирання) стало галузевим стандартом там, де ціна помилки надто висока.
Що таке CIP-миття і чим воно відрізняється від ручного
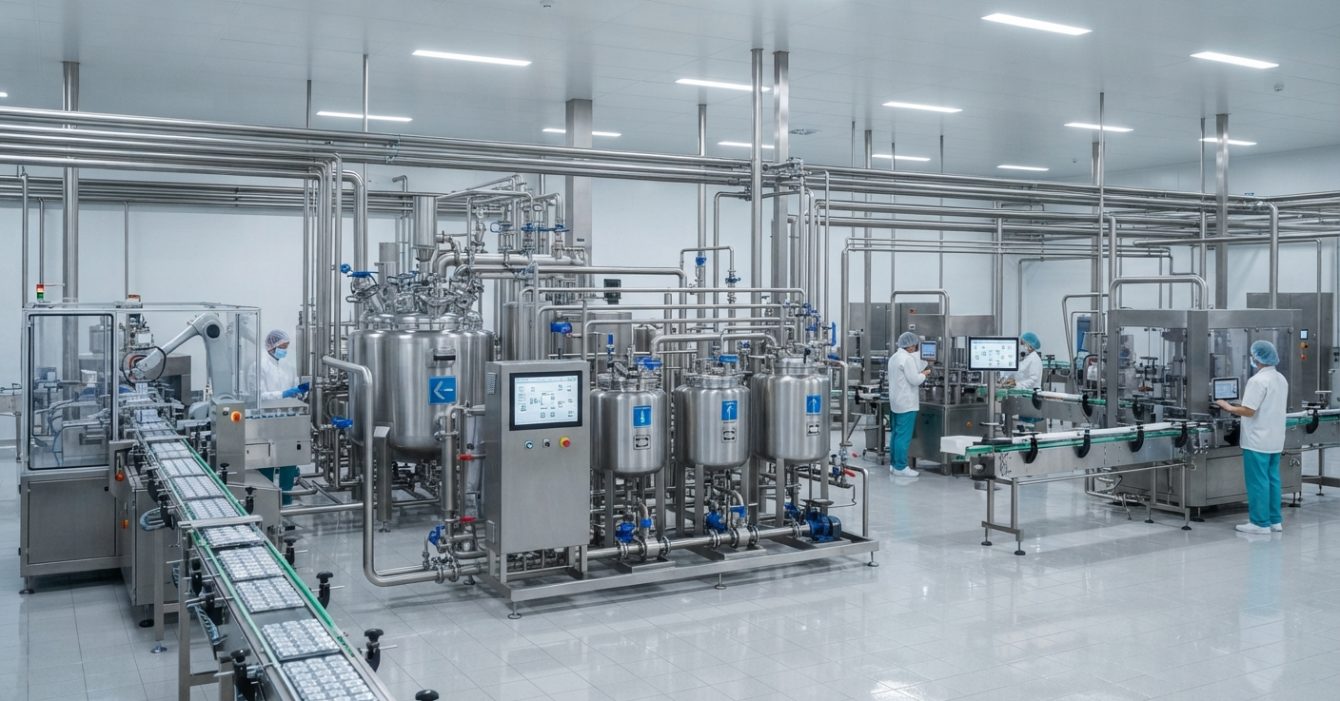
CIP — це технологія автоматизованого миття внутрішніх поверхонь обладнання циркулюючими розчинами без демонтажу трубопроводів, резервуарів, насосів чи теплообмінників. На відміну від ручного миття (COP, Cleaning Out of Place), яке вимагає розбирання вузлів і фізичного доступу персоналу до кожної поверхні, CIP-система прокачує миючий розчин прямо через замкнутий контур обладнання, очищаючи його зсередини так само ретельно, як і продукт, що по ньому рухається під час виробництва.
Ключова перевага очевидна: лінію не потрібно зупиняти надовго і розбирати вручну. Цикл миття інтегрується в технологічний процес як окремий, повністю автоматизований етап — що критично важливо для підприємств, які працюють у безперервному чи багатозмінному режимі.
Принцип циркуляційного миття: як це працює
Циркуляційне миття базується на послідовній прокачці кількох розчинів через систему трубопроводів, ємностей та обладнання по замкнутому контуру. Типовий цикл CIP складається з декількох послідовних етапів:
- Попереднє ополіскування водою — видаляє основну масу залишків продукту з поверхонь, знижуючи навантаження на наступні хімічні етапи.
- Миття лужним розчином — зазвичай на основі гідроксиду натрію, ефективно розчиняє органічні забруднення: жири, білки, вуглеводи.
- Проміжне ополіскування — видаляє залишки лужного розчину з системи перед переходом до наступного етапу.
- Миття кислотним розчином — зазвичай на основі азотної чи фосфорної кислоти, видаляє мінеральні відкладення, зокрема молочний камінь та карбонатні наліпи.
- Фінальне ополіскування — водою питної якості, іноді з подальшою санітарною обробкою (дезінфекція гарячою водою чи хімічним дезінфектантом).
Кожен етап циркулює при заданій температурі, концентрації розчину та швидкості потоку — параметри підбираються під конкретний тип забруднення, матеріал обладнання та вимоги галузі. Саме поєднання цих чотирьох факторів (час, температура, концентрація, механічна дія потоку) визначає ефективність миття — у технології CIP цей принцип відомий як формула TACT.
Чому CIP-миття не потребує зупинки всього виробництва
Головна перевага сучасних CIP-систем — можливість організації миття без повної зупинки підприємства. Це досягається завдяки:
- Сегментації ліній. Виробництво розбивається на технологічні ділянки, кожна з яких має власний CIP-контур. Поки одна лінія проходить цикл миття, інші продовжують працювати в звичайному режимі.
- Автоматизованому плануванню циклів. CIP-станція керується програмованим контролером, який запускає миття за розкладом або за сигналом датчиків — наприклад, після завершення виробництва конкретної партії продукту.
- Резервуарам для миючих розчинів. Готові до використання розчини зберігаються в спеціальних баках CIP-станції, що дозволяє запускати цикл миття миттєво, без очікування приготування нових розчинів.
- Паралельній роботі кількох контурів. У великих виробництвах CIP-станція може обслуговувати одразу декілька технологічних ліній почергово, максимально ефективно використовуючи час між виробничими циклами.
Такий підхід дозволяє перетворити миття з вимушеної паузи на керований, прогнозований етап виробничого циклу — що безпосередньо впливає на загальну продуктивність підприємства.
Вимоги харчової галузі до CIP-миття
У харчовій промисловості CIP-системи проєктуються з урахуванням принципів гігієнічного дизайну (hygienic design): відсутність застійних зон, мінімум різьбових з’єднань усередині продуктового каналу, полірована внутрішня поверхня трубопроводів без гострих кутів. Це особливо критично для молочної галузі, де залишки продукту є ідеальним середовищем для розмноження бактерій, включно з термостійкими штамами, здатними формувати біоплівку на поверхнях обладнання.
Регулярна валідація ефективності миття — обов’язкова практика для харчових виробництв, що працюють за стандартами HACCP чи ISO 22000. Вона включає мікробіологічний контроль поверхонь після циклу CIP, а також періодичну перевірку роботи датчиків концентрації та температури миючих розчинів.
Вимоги фармацевтичної галузі: ще суворіші стандарти
Фармацевтичне виробництво висуває до CIP-миття вимоги на порядок жорсткіші за харчову галузь. Тут діють стандарти GMP (Good Manufacturing Practice), які вимагають:
- Документованої валідації циклів миття — кожен цикл CIP має бути підтверджений як такий, що гарантовано видаляє залишки попереднього продукту до рівня нижче встановленого ліміту (validated cleaning procedure).
- Простежуваності процесу — система фіксує всі параметри миття (температуру, час, концентрацію, витрату розчину) для кожного циклу з можливістю подальшого аудиту.
- Запобігання перехресному забрудненню — особливо критично при виробництві кількох продуктів на одному обладнанні, коли навіть мікроскопічні залишки активної речовини можуть вплинути на наступну партію.
- Використання фармакопейної якості води для фінального ополіскування — вода для ін’єкцій (WFI) чи очищена вода (Purified Water), залежно від типу виробництва.
Саме тому фармацевтичні CIP-системи часто оснащуються додатковими датчиками контролю провідності води (для підтвердження повного видалення миючого розчину) та системами електронного протоколювання, що інтегруються із загальною системою якості підприємства.
Типові помилки при організації CIP-миття
- Недостатня швидкість потоку в трубопроводах. Якщо швидкість циркуляції розчину нижча за необхідну для турбулентного режиму течії, миючий розчин не забезпечує достатньої механічної дії на забруднення, і частина залишків просто залишається на поверхні.
- Ігнорування «мертвих зон». Ділянки з поганою циркуляцією — глухі відгалуження трубопроводів, неправильно підібрані клапани, застарілі з’єднання — залишаються непромитими навіть при формально правильному циклі CIP.
- Використання зношеного обладнання. Пошкоджені ущільнення, корозія на внутрішніх поверхнях чи зношені розпилювальні голівки в резервуарах знижують ефективність миття, навіть якщо сама програма CIP налаштована правильно.
- Відсутність регулярної валідації. Без періодичного мікробіологічного контролю неможливо підтвердити, що система CIP дійсно виконує заявлені функції в довгостроковій перспективі.
CIP-миття — це не додатковий етап виробництва, а невіддільна частина технологічного процесу, яка напряму впливає на безпеку продукту та ефективність підприємства. Правильно спроєктована система циркуляційного миття дозволяє підтримувати гігієнічні стандарти харчової чи фармацевтичної галузі без тривалих зупинок виробництва та ручного розбирання обладнання. Steiner Ukraine підбирає обладнання та CIP-рішення з урахуванням специфіки продукту, вимог гігієнічного дизайну та галузевих стандартів — так, щоб миття стало керованим і передбачуваним етапом виробництва, а не джерелом ризиків.


